Od drewna do doskonałości: jak rodzi się gryf gitary PRS
Tłumaczenie automatyczne. Rosyjski oryginał
Gryf to jedna z najważniejszych części każdej gitary elektrycznej. To właśnie przez niego muzyk czuje instrument, kontroluje każdy ruch palców i kształtuje własny styl gry. Jeśli choć raz trzymałeś w rękach gitarę PRS Guitars, z pewnością zauważyłeś, jak komfortowo odczuwa się jej gryf. Jednak za tym stoi skomplikowany proces produkcyjny, łączący nowoczesne technologie i żmudną pracę ręczną.
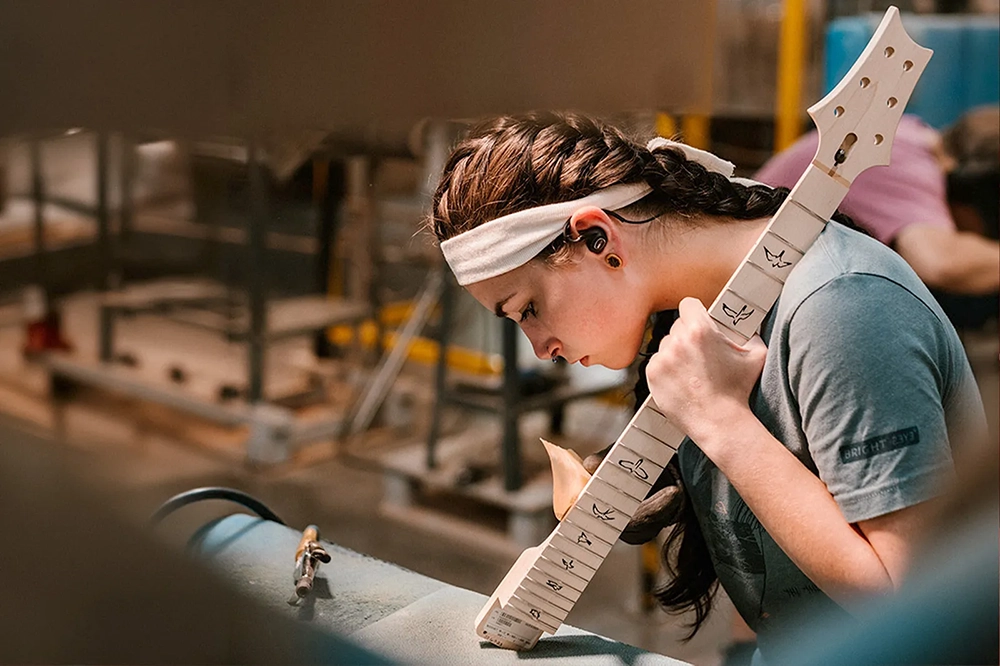
W tym artykule zajrzymy za kulisy produkcji PRS Guitars i szczegółowo przyjrzymy się każdemu etapowi wytwarzania gryfu — od zwykłego drewnianego klocka do w pełni gotowego detalu, który w przyszłości stanie się częścią wysokiej klasy instrumentu muzycznego. Wycieczkę po produkcji prowadzi Ryan Whaley, kierownik drugiej zmiany działu obróbki drewna PRS Guitars, który szczegółowo wyjaśnia wszystkie etapy tworzenia firmowych gryfów firmy.
Pierwsze etapy produkcji: przygotowanie drewna i wytwarzanie półfabrykatów
Wszystko zaczyna się w sekcji wstępnej obróbki drewna. To właśnie tutaj trafiają duże partie starannie wyselekcjonowanego drewna, przeznaczonego na przyszłe gryfy.
Każda deska przechodzi wstępne cięcie, po czym formuje się z niej surowe półfabrykaty o odpowiednim rozmiarze — tak zwane neck blanks, które staną się podstawą przyszłych gryfów.
Jednak na tym etap przygotowawczy się nie kończy.
Uzyskane półfabrykaty umieszcza się w specjalnej komorze termicznej, gdzie spędzają kilka dni w ściśle kontrolowanej temperaturze. Taka procedura jest konieczna do usunięcia nadmiaru wilgoci i stabilizacji drewna.
Proces ten ma ogromne znaczenie dla jakości przyszłego instrumentu. Im stabilniejsze drewno, tym mniejsze prawdopodobieństwo, że gotowy gryf z czasem zmieni swój kształt pod wpływem temperatury lub wilgotności otoczenia.
Po zakończeniu obróbki termicznej materiał uzyskuje niezbędne właściwości i staje się gotowy do dalszej produkcji.
Kolejnym etapem staje się przygotowanie półfabrykatów do precyzyjnej obróbki na maszynach sterowanych numerycznie (CNC).
Przed tym, jak drewno trafi na zautomatyzowane wyposażenie, doświadczony specjalista Herman, od wielu lat pracujący w PRS Guitars, ręcznie wykonuje ważną operację przygotowawczą.
Starannie trasuje każdy półfabrykat, wyznaczając miejsca przyszłych cięć, niezbędnych do wytworzenia tak zwanych „uszu” główki gryfu — dodatkowych drewnianych elementów, które w przyszłości zwiększają jej szerokość.
Ta praca wymaga dużego doświadczenia i uwagi poświęconej najdrobniejszym szczegółom.
Herman pilnuje nie tylko dokładności trasowania, ale także tego, aby kierunek włókien drewna, rysunek i kolor idealnie pasowały do głównej części gryfu. Dzięki temu po ostatecznym montażu wszystkie elementy wyglądają jak całość, a instrument zyskuje nieskazitelny wygląd.
Po zakończeniu trasowania przygotowane półfabrykaty są starannie sortowane, układane w stosy i oznaczane. Dopiero po tym trafiają na kolejny etap produkcji, gdzie do pracy przystępują nowoczesne obrabiarki CNC, zapewniające najwyższą precyzję obróbki drewna.
Precyzja i kunszt: obróbka na CNC i montaż pręta napinającego (truss rod)
Po zakończeniu prac przygotowawczych drewniane półfabrykaty trafiają na pierwszy etap obróbki na maszynach sterowanych numerycznie (CNC). To właśnie tutaj zaczyna się przekształcanie zwykłego kawałka drewna w przyszły gryf PRS Guitars.
Wysoce precyzyjne wyposażenie wykonuje jednocześnie kilka ważnych operacji. Przede wszystkim maszyna idealnie wyrównuje górną powierzchnię półfabrykatu, tworząc równą bazę do dalszej obróbki. Następnie wycinany jest kanał do montażu pręta napinającego, po czym rozpoczyna się formowanie głównych konturów główki gryfu.
Z każdym nowym cyklem obróbki półfabrykat coraz bardziej nabiera znajomych kształtów firmowego gryfu PRS. Chociaż większość pracy wykonuje zautomatyzowany sprzęt, każdy etap jest starannie kontrolowany przez specjalistów zakładu.
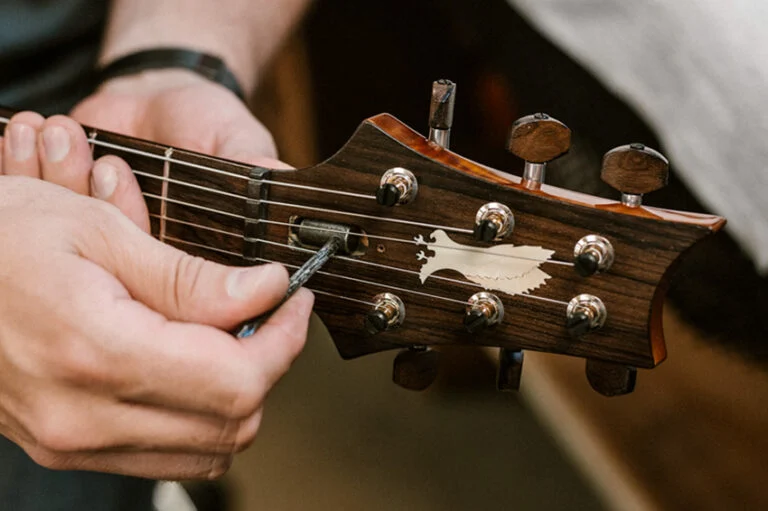
Po tym, jak kanał pod pręt napinający jest całkowicie gotowy, rozpoczyna się jeden z najbardziej odpowiedzialnych procesów — montaż pręta.
Pręt napinający jest najważniejszym elementem konstrukcji gryfu. To właśnie on pozwala regulować jego wygięcie, kompensując naciąg strun i zapewniając optymalną geometrię instrumentu. Dzięki temu muzyk uzyskuje komfortową akcję strun i stabilną grę w praktycznie każdych warunkach użytkowania.
Na tym etapie do pracy wkracza doświadczony pracownik PRS Guitars o imieniu Brian.
Przed montażem każdego pręta napinającego uważnie ogląda przygotowany kanał. Jego zadaniem jest upewnienie się, że wewnątrz całkowicie brakuje pyłu drzewnego, drobnych wiórów lub jakichkolwiek innych zanieczyszczeń.
Nawet drobna cząstka zanieczyszczenia może wpłynąć na szczelność osadzenia pręta, a co za tym idzie — odbić się na dalszej pracy całego gryfu. Właśnie dlatego każdy półfabrykat przechodzi indywidualną kontrolę przed montażem.
Tylko upewniwszy się, że powierzchnia jest idealnie czysta i odpowiada wewnętrznym standardom PRS Guitars, Brian montuje pręt napinający na swoim miejscu.
Po montażu półfabrykat umieszcza się pod specjalną prasą. Nacisk zapewnia maksymalnie ciasne i pewne utwierdzenie pręta wewnątrz drewna, wykluczając jakiekolwiek przesunięcia w trakcie dalszej eksploatacji instrumentu.
Następnie przyszłe gryfy trafiają do suszenia. W ciągu kilku godzin skład klejący całkowicie polimeryzuje, dzięki czemu wszystkie elementy konstrukcji stają się jedną całością.
Etap ten może wydawać się dość prosty, jednak to właśnie takie operacje technologiczne w dużej mierze determinują przyszłą niezawodność gryfu. W PRS Guitars są pewni, że stabilność instrumentu nie składa się z jednej skomplikowanej procedury, a z dziesiątek drobnych operacji, z których każda musi być wykonana bez najmniejszych odchyleń.
Dlatego nawet po zakończeniu zautomatyzowanej obróbki i montażu pręta napinającego każdy półfabrykat przechodzi kolejną kontrolę, zanim trafi na następny etap produkcyjny.
Formowanie główki gryfu i montaż podstrunnicy: kolejny etap produkcji
Po tym, jak pręt napinający został solidnie zamontowany, a skład klejący całkowicie wysechł, przyszłe gryfy przechodzą do kolejnego ważnego etapu wytwarzania.
Teraz mistrzowie muszą zamontować tak zwane „uszy” główki gryfu — dodatkowe drewniane elementy, które zwiększają jej szerokość i pozwalają uzyskać firmowy kształt, charakterystyczny dla instrumentów PRS Guitars.
Na pierwszy rzut oka operacja ta może wydawać się nieskomplikowana, jednak właśnie tutaj szczególnie ważne jest uzyskanie idealnego dopasowania tekstury drewna.
Każde „ucho” jest z wyprzedzeniem dobierane w taki sposób, aby kierunek włókien, rysunek i odcień drewna maksymalnie dokładnie pokrywały się z główną częścią gryfu. Dzięki takiemu podejściu po ostatecznej obróbce miejsce połączenia staje się praktycznie niedostrzegalne, a cała konstrukcja wygląda jak jednolity kawałek drewna.
Po starannym dopasowaniu detale są ręcznie unieruchamiane przy pomocy specjalnych ścisków. Półfabrykaty pozostają pod naciskiem przez całą noc, aby połączenie klejowe całkowicie nabrało wytrzymałości i zapewniło maksymalną niezawodność konstrukcji.
Kiedy proces klejenia jest zakończony, gryfy ponownie trafiają do sekcji obróbki CNC.
Teraz wysoce precyzyjne maszyny przystępują do kolejnego kompleksu operacji.
Przede wszystkim wyposażenie ostatecznie formuje kontury główki gryfu, nadając jej firmowe zarysy PRS. Następnie z wysoką precyzją nawiercane są otwory na przyszłe klucze.
Po tym maszyna przechodzi do obróbki tylnej strony gryfu. Stopniowo usuwane jest zbędne drewno, dzięki czemu detal coraz bardziej nabiera swojego ostatecznego kształtu. Na tym etapie są już wyraźnie widoczne przyszłe linie profilu gryfu, chociaż w przyszłości czeka go jeszcze finałowe wykończenie.
Przyklejanie podstrunnicy i ostateczna obróbka CNC
Kolejnym kluczowym etapem staje się montaż podstrunnicy.
Zanim użyją kleju, specjaliści PRS Guitars wykonują obowiązkowe „suche” przymiarki. Podstrunnica jest tymczasowo montowana na gryfie bez składu klejącego, aby upewnić się co do idealnego dopasowania wszystkich wymiarów, geometrii i powierzchni stykowych.
Dopiero po pomyślnej kontroli rozpoczyna się ostateczny montaż.
Do połączenia detali używany jest specjalny dwuskładnikowy skład epoksydowy. Taki klej zapewnia niezwykle wytrzymałe połączenie, całkowicie wypełnia mikroskopijne szczeliny między detalami i gwarantuje trwałość konstrukcji nawet po wielu latach eksploatacji.
Po nałożeniu kleju podstrunnica jest starannie ustawiana na swoim miejscu, a następnie cały węzeł umieszczany jest pod prasą. Połączenie pozostaje pod stałym naciskiem aż do całkowitego wyschnięcia składu klejącego, co pozwala uzyskać maksymalnie wytrzymałą i stabilną konstrukcję.
Kiedy klej ostatecznie twardnieje, gryf ponownie wraca na maszynę CNC do końcowego etapu obróbki mechanicznej.
To właśnie tutaj rodzi się ten sam firmowy profil PRS, dzięki któremu instrumenty firmy słyną ze swojego komfortu.
Wysoce precyzyjne wyposażenie ostatecznie formuje kontury tylnej części gryfu, starannie obrabia stopkę, nadaje gotowy kształt główce gryfu i sprawdza zgodność wszystkich wymiarów z ustalonymi standardami firmy.
Po zakończeniu obróbki mechanicznej praca nad gryfem na razie się nie kończy.
Gotowe detale odkładane są jeszcze na kilka dni. Ten dodatkowy okres jest niezbędny, aby drewno ostatecznie ustabilizowało się po wszystkich operacjach obróbki. Jeśli w materiale zachodzą nawet najbardziej nieznaczne naturalne zmiany, mają czas, aby ujawnić się właśnie na tym etapie, co pozwala wyeliminować możliwe odchylenia jeszcze przed rozpoczęciem wykończenia powierzchni.
Takie podejście jest jedną z przyczyn, dlaczego PRS Guitars przywiązuje tak dużą wagę do stabilności swoich instrumentów. Firma woli poświęcić dodatkowy czas na naturalną adaptację drewna, aby każdy gryf odpowiadał wysokim wymaganiom co do jakości, niezawodności i trwałości.
Wykończenie: szlifowanie, nabijanie progów i oklejanie główki gryfu
Po kilku dniach, niezbędnych do ostatecznej stabilizacji drewna, gryfy przechodzą do następnego etapu produkcji — wykończenia.
Teraz nadchodzi czas na pracę ręczną, w której doświadczenie mistrzów odgrywa nie mniejszą rolę niż wysoce precyzyjne wyposażenie.
Pierwszym etapem staje się staranne szlifowanie. Pomimo wysokiej precyzji obróbki na maszynach CNC, to właśnie ręczne wykończenie pozwala nadać gryfowi tę płynność linii i komfort, z których słyną instrumenty PRS Guitars.
Mistrzowie starannie obrabiają całą powierzchnię gryfu, stopniowo eliminując najdrobniejsze nierówności i osiągając idealnie gładkie wykończenie. Podczas tej pracy specjaliści nie tylko doskonalą kształt detalu, ale także stale sprawdzają jego ergonomię, aby gotowy instrument leżał w dłoni muzyka jak najwygodniej.
Właśnie dzięki tak uważnej obróbce ręcznej gryfy PRS wyróżniają się rozpoznawalnymi wrażeniami dotykowymi i wysokim poziomem komfortu gry.
Po zakończeniu szlifowania rozpoczyna się instalacja progów.
Każdy próg instalowany jest oddzielnie. Przed montażem na jego podstawę nanoszony jest klej, po czym próg jest ostrożnie wciskany w rowek podstrunnicy.
Ten proces wymaga wyjątkowo wysokiej precyzji.
Każdy próg musi zająć swoje miejsce idealnie równo i ciasno. Nawet minimalne odchylenie może spowodować brzęczenie strun, pogorszyć intonację lub wpłynąć na komfort gry. Właśnie dlatego specjaliści uważnie kontrolują położenie każdego zainstalowanego progu i w razie potrzeby natychmiast korygują wszelkie odchylenia.
Kiedy system progowy jest w pełni zainstalowany, praca toczy się dalej przy główce gryfu.
Kolejnym etapem jest przyklejanie dekoracyjnej okleiny (veneer).
Ta cienka drewniana nakładka pełni dwie funkcje jednocześnie. Czyni konstrukcję bardziej wytrzymałą i jednocześnie nadaje główce gryfu wykończony, firmowy wygląd, który od dawna stał się jedną z cech charakterystycznych instrumentów PRS Guitars.
Tak jak na poprzednich etapach, proces wykonywany jest z maksymalną starannością.
Okleina jest dokładnie dopasowywana do powierzchni główki gryfu, po czym solidnie mocowana klejem i zaciskana specjalnymi ściskami. Mistrzowie uważnie pilnują, aby między elementami nie pozostawały nawet najmniejsze szczeliny, a sama nakładka była ułożona idealnie równo.
Po całkowitym wyschnięciu kleju rozpoczyna się wykańczanie ostateczne.
Nadmiar materiału jest ostrożnie usuwany, kontury okleiny precyzyjnie przycinane, a resztki kleju całkowicie czyszczone. W rezultacie główka gryfu zyskuje nienaganny wygląd i staje się w pełni gotowa do końcowego etapu produkcji — ostatecznej kontroli jakości.
Każda operacja na tym etapie wymaga nie tylko umiejętności zawodowych, ale także dużego doświadczenia. Właśnie połączenie nowoczesnych technologii z żmudną pracą ręczną pozwala PRS Guitars tworzyć gryfy, które są cenione przez muzyków na całym świecie za komfort, niezawodność i nienaganną jakość wykonania.
Ostateczna kontrola jakości: żadnego przypadkowego detalu
Kiedy wszystkie główne etapy wytwarzania są zakończone, gryfy trafiają do działu kontroli jakości. Chociaż kontrole przeprowadzano przez cały proces produkcyjny, to właśnie inspekcja końcowa staje się decydująca, zanim detal otrzyma zezwolenie na dalszy montaż z korpusem gitary.
W PRS Guitars są przekonani, że wysokiej jakości nie da się zapewnić jedną kontrolą końcową. Właśnie dlatego każdy gryf przechodzi liczne etapy kontroli przez cały okres produkcji. Jednakże inspekcja końcowa pozwala upewnić się, że wyrób w pełni odpowiada surowym standardom firmy.
Za ten etap odpowiada specjalista działu kontroli jakości David.
Uważnie ogląda on każdy gryf, nie pozostawiając bez uwagi ani jednego detalu. Sprawdzane jest dosłownie wszystko: jakość instalacji okleiny główki gryfu, precyzja osadzenia progów, czystość obróbki powierzchni, prawidłowość geometrii i ogólny stan wyrobu.
Jeśli podczas oględzin wykryte zostaną nawet najbardziej nieznaczne odchylenia — na przykład niewielka nierówność po szlifowaniu lub próg wymagający dodatkowej korekty — wszelkie niezbędne poprawki wykonywane są natychmiast. Dopiero po usunięciu najdrobniejszych niedociągnięć gryf przechodzi ponowną kontrolę.
Dopiero po upewnieniu się, że wyrób w pełni odpowiada wewnętrznym wymogom PRS Guitars, specjaliści wystawiają ostateczne zatwierdzenie. Następnie gryf wysyłany jest do następnego etapu produkcji, gdzie zostanie połączony z korpusem przyszłej gitary.
PRS Factory Tour with Ladkor (część 1)
PRS Factory Tour with Ladkor (część 2)
PRS Factory Tour with Ladkor (część 3)
Od drewnianego półfabrykatu do instrumentu światowej klasy
Stworzenie gryfu PRS Guitars — to złożony i wieloetapowy proces, w którym zaawansowane technologie produkcyjne harmonijnie łączą się z kunsztem doświadczonych specjalistów.
Od pierwszego przetarcia drewna i jego stabilizacji do końcowego szlifowania, instalacji progów i starannej kontroli jakości — każda operacja wykonywana jest z maksymalną precyzją. Właśnie dbałość o najmniejsze detale pozwala firmie tworzyć gryfy, które nie tylko wyróżniają się atrakcyjnym wyglądem, ale także zapewniają ten poziom wygody i odczuć z gry, dzięki któremu instrumenty PRS zyskały uznanie muzyków na całym świecie.
Każdy model jest rezultatem pracy inżynierów, mistrzów i specjalistów ds. kontroli jakości, przekształcających starannie wyselekcjonowane drewno w prawdziwy instrument muzyczny.
Niezależnie od tego, czy jesteś długoletnim fanem PRS czy dopiero rozpoczynasz znajomość z legendarną marką, solidnie wykonany gryf potrafi zmienić Twoje odczucia z gry od pierwszych minut. Właśnie takie detale stają się jedną z głównych przyczyn, dla których gitary PRS Guitars nadal pozostają wzorcem jakości, niezawodności i komfortu dla muzyków na całym świecie.